仁怀一家酒厂的包装线改造,机架长 26 米,立柱用 80×80 方管,横梁与斜撑用 160×80×5.0,整线 1.4 吨钢料,现场焊接只用了 3 天。选这个截面不是为承重,而是为了让机架在 1.5 米高度上保持刚性,避免输送带跑偏。
矩形管做机架的优势在于平面。160 毫米的宽面直接贴合安装底板,螺栓孔位不必另做过渡板;80 毫米的窄面朝外,视觉上比同重量的角钢干净。5.0 毫米壁厚让 8 毫米螺栓的螺纹牙数达到 6 牙以上,满足常规设备安装的强度要求。
焊接变形是这类应用最常踩的坑。5.0 毫米壁厚在 300 安培电流下热输入偏大,焊缝收缩会让 6 米长的机架产生 2 至 4 毫米的旁弯。仓内可先按图切料并开好孔,现场采用分段退焊,变形量能压到 1.5 毫米内。
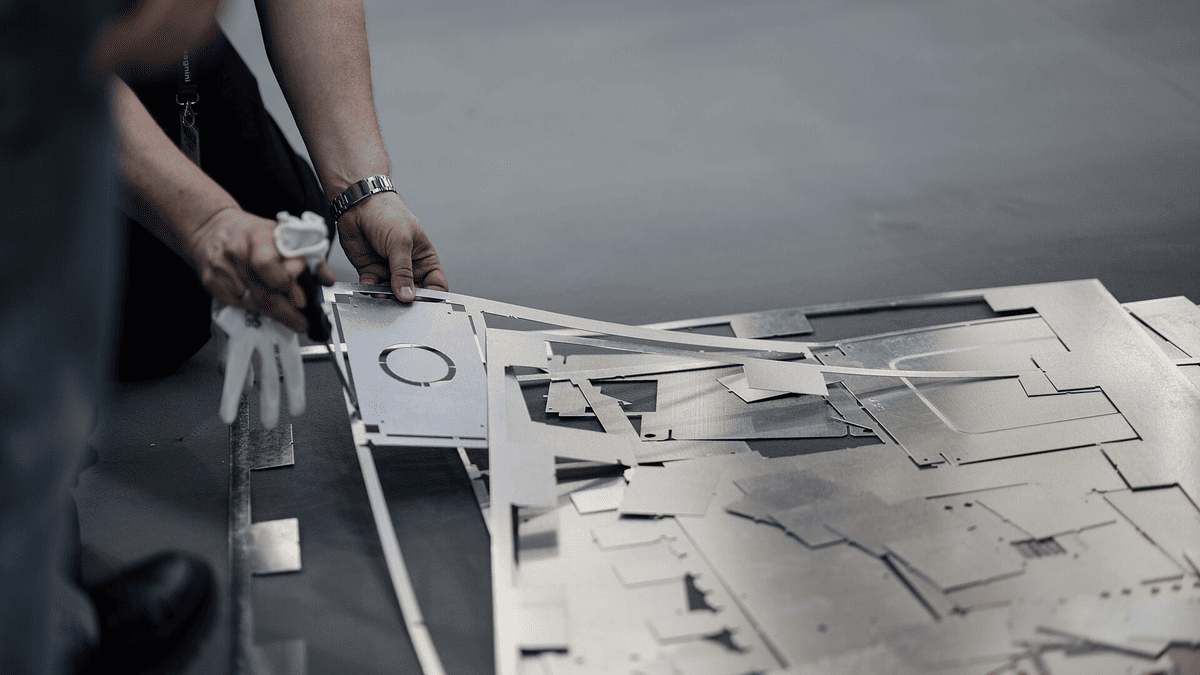
输送机架的加工环节,切口精度影响装配。
参数表
| 材质牌号 | Q345B(GB/T 1591-2018) |
|---|---|
| 截面规格 | 160×80 毫米 |
| 壁厚 | 5.0 毫米,允许偏差 ±10% |
| 定尺长度 | 6000 毫米,可切 500 至 9000 毫米 |
| 执行标准 | GB/T 6728-2017 |
| 理论重量 | 18.06 千克/米,单支 108.4 千克 |
| 竖放惯性矩 | 约 1300 万毫米四次方(160 毫米边竖向) |
| 交货状态 | 黑管,可喷砂后做环氧底漆 |
| 常备库存 | 55 吨(2026 年 11 月 15 日盘点) |
| 适配工况 | 输送机架、包装线底座、设备横撑 |
理论重量按 GB/T 6728-2017 与 SY/T 5037-2018 的公式计算,实际以过磅重量结算,整车磅差超过 0.3% 时复称。
三个具体使用场合
灌装包装线机架
26 米长的包装线,机架分 11 段预制,每段 2.4 米,现场螺栓拼接。立柱顶面用 160×80 的宽面做安装基准,水平度控制在 1 毫米每米,输送带跑偏量降到 3 毫米以内。
皮带输送机中间架
8 米长的皮带机,中间架横撑间距 1.6 米,承受带宽 800 毫米、物料 120 公斤每米的荷载。5.0 壁厚的横撑在满载工况下挠度 1.4 毫米,托辊轴线不偏移。
设备检修平台
泵房检修平台宽 1.2 米,横梁用 160×80×5.0 切 3.6 米,上铺 4 毫米花纹板。平台活荷载按 2.0 千牛每平方米计,横梁应力比 0.41,走动时无明显颤动。
交付周期与售后条款
现货 1 个工作日装车,按图切料开孔加 3 日,合计 4 日交付;贵阳及近郊 24 小时到场,仁怀、遵义方向 8 小时,跨地州整车 2 日。
质保 12 个月,覆盖开孔错位、切口偏斜、喷砂漏做;因现场焊接工艺导致的变形不在质保内,但可提供分段退焊的工艺参数表;底漆脱落面积超过 5% 可申请补漆。
选型建议
机架类应用先看刚度和安装基准,不必一味加厚:160×80×5.0 在 1.6 米撑距下足够,改成 6.0 毫米只多 20% 重量却解决不了旁弯。若设备振动较大,建议机架与基础之间加 10 毫米橡胶垫,比加厚管壁更有效。Q345B 焊接时应采用 E5015 或同等强度焊条,匹配母材强度更稳妥。
客户为什么选这家而不是隔壁
不比价格口号,只列四条能在现场核对的差异。
- 切料带孔位:按图在管面开 8 至 22 毫米孔,孔心位置误差 1.5 毫米内,现场不用再挪孔。
- 预切减少现场动火:机架分段预制,现场只做拼焊,焊接烟尘与变形都少一半。
- 喷砂除锈到位:Sa2.5 级喷砂后 4 小时内上底漆,附着力按划格法测试不低于 1 级。
- 按段编号交付:11 段机架逐段贴编号标签,与图纸段号一一对应,装配不靠猜。
同类规格与相关记录
- Q345B 矩形管 120×60×4.0,定尺 6 米 10.80 千克/米,单支 64.8 千克
- Q345B 矩形管 200×100×6.0,定尺 6 米 27.13 千克/米,单支 162.8 千克
- 回到 矩形管 分类页看全部规格 含库存与重量对照表
- 12 支方管壁厚实测记录 48 个读数的区间与判定
Q345B 矩形管 160×80×5.0,定尺 6 米 的当日吨位与车次
报数量与卸货地址,仓内核对垛位后回电话;单支超过 300 公斤的重件,请一并说明卸货点吊车吨位。
邮件询价 电话 0851-8888 6210